Stock Code: 831045
Industrial Automation & Intelligence Solutions
SUMMERY: Сварка труб котлов — сложный процесс в производстве котлов, теплообменников и энергетического оборудования. Типичный котел может содержать сотни или тысячи соединений труб, и каждое соединение трубы с трубной доской должно выдерживать да...
Сварка труб котлов — сложный процесс в производстве котлов, теплообменников и энергетического оборудования. Типичный котел может содержать сотни или тысячи соединений труб, и каждое соединение трубы с трубной доской должно выдерживать давление, термические циклы, вибрацию и длительные условия эксплуатации.
TIG-сварка остается широко используемой благодаря точному контролю дуги и чистому формированию сварного шва. Однако, когда TIG-сварка труб котлов повторяется сотни раз, усталость оператора и различия в движении горелки могут повлиять на стабильность результатов. Именно здесь автоматизированная сварка труб котлов и специализированный сварочный аппарат для соединения труб с трубной доской могут обеспечить практическое преимущество в производстве.
Почему сварка труб котлов представляет собой сложную задачу
Ограниченный доступ вокруг трубной доски
Трубная доска котла обычно имеет плотную структуру отверстий, оставляя ограниченное пространство между соседними трубами. При ручной сварке оператор должен поддерживать правильный угол наклона горелки, длину дуги и скорость перемещения, работая в ограниченном пространстве.
Это становится все более сложным по мере увеличения количества соединений труб с трубной доской. Техника сварки, хорошо работающая для нескольких соединений, может стать гораздо сложнее для поддержания стабильного качества по всей трубной доске.
Воздействие тепла и контроль материала
Трубы котлов могут быть изготовлены из углеродистой стали, нержавеющей стали, низколегированной стали и жаростойких сплавов. Для каждого материала требуется соответствующий контроль тока, скорости перемещения, защитного газа и воздействия тепла.
Во время сварки труб котлов избыточный нагрев может увеличить деформацию или повлиять на свойства материала, в то время как недостаточный нагрев может привести к неполному сплавлению. Именно поэтому TIG-сварка труб котлов требует не только квалифицированного оператора, но и стабильных параметров процесса.
Где ручная TIG-сварка начинает давать сбои
Стабильность работы оператора
Рассмотрим завод, производящий подогреватель питательной воды с несколькими сотнями соединений труб с листом. Первая группа сварных швов может быть очень стабильной, но после нескольких часов монотонной работы усталость может повлиять на движение горелки.
Небольшое изменение длины дуги, угла наклона горелки или скорости перемещения может изменить глубину проплавления и геометрию шва. Эти изменения не всегда видны сразу, но могут стать важными во время испытаний под давлением или на герметичность.
Ограничением ручной сварки труб котлов часто является не сама TIG-сварка, а сложность воспроизведения точно одинаковых сварочных движений на большом количестве соединений.
Повторяющаяся физическая работа
Крупномасштабная сварка трубных досок котлов требует от операторов многократного сгибания, наклона, изменения положения и осмотра зоны сварки. Рабочее положение также может меняться от одного участка трубной доски к другому.
Автоматизация переносит эти повторяющиеся движения горелки на станок, в то время как оператор сосредотачивается на настройке, мониторинге и контроле качества.
Как сварочный аппарат для соединения труб с трубной доской повышает производительность
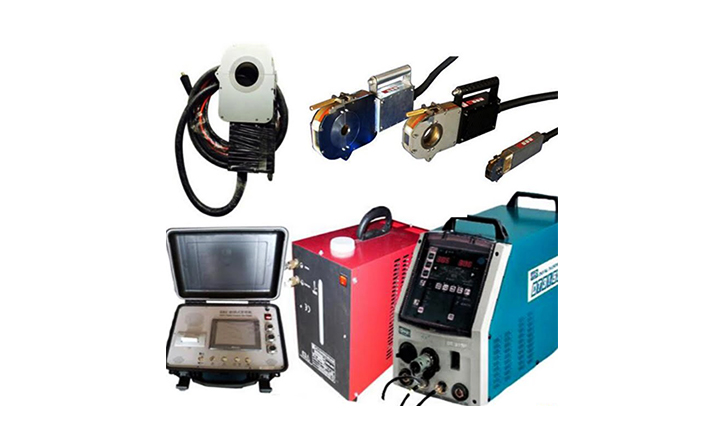
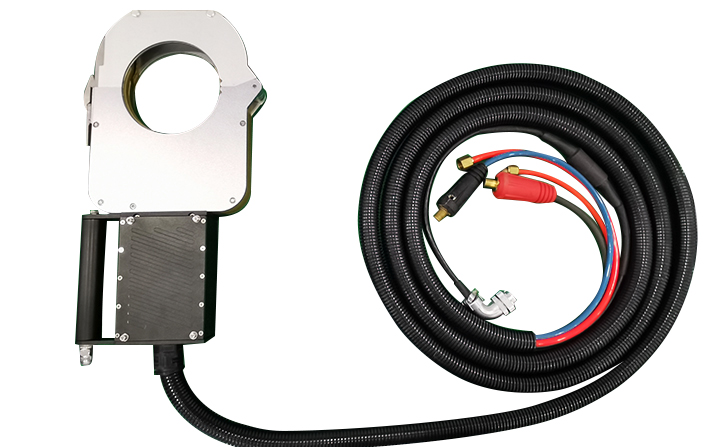
Современный сварочный аппарат для соединения труб с трубной доской может интегрировать источник питания TIG, прецизионную сварочную головку и программируемую систему управления.
В зависимости от конфигурации он может управлять:
Параметры сварочного тока и импульса
Скоростью вращения горелки
Последовательностью начала и окончания дуги
Время подачи защитного газа
Длительностью сварки
Позиционированием горелки
Вместо того чтобы вручную воспроизводить одно и то же движение сотни раз, оператор может разработать квалифицированную программу сварки и повторить ее для аналогичных соединений.
Повторяемость важнее скорости
Главное преимущество сварочного аппарата для труб к трубной доске заключается не столько в более быстрой сварке. Для многих заводов более важна повторяемость.
Если трубная доска содержит 800 соединений, производитель хочет, чтобы 800-й сварной шов был таким же предсказуемым, как и первый. Автоматизированная сварка снижает вариативность, вызванную усталостью оператора, непостоянными движениями и различными рабочими положениями.
Орбитальная сварка котловых труб
Орбитальная сварка котловых труб использует контролируемое вращательное движение по окружности трубы. Вместо ручного управления горелкой вокруг соединения, сварочная головка следует запрограммированной траектории.
Контролируемое движение горелки
При ручной TIG-сварке оператор одновременно контролирует положение горелки, скорость перемещения, длину дуги и подвод тепла.
При орбитальной сварке котловых труб механическое движение контролируется сварочной системой. После правильного позиционирования сварочной головки горелка может поддерживать постоянную траекторию вокруг трубы.
Для соединения трубы с трубной доской это помогает получить более равномерную геометрию сварного шва от одного соединения к другому.
Подходит для серийного производства трубных досок
Орбитальная сварка труб котлов особенно полезна, когда производители имеют:
Большое количество одинаковых соединений труб
Повторяющиеся диаметры труб
Строгие требования к качеству сварного шва
Ограниченное количество высококвалифицированных сварщиков TIG
Высокие требования к контролю качества
Сварка трубной доски котла зависит от подготовки
Автоматизация не может компенсировать плохую подготовку труб или неправильную посадку. Успешная сварка трубной доски котла также зависит от состояния трубы и трубной доски.
Подготовка труб и трубной доски
Концы труб и внутренние отверстия трубной доски должны быть чистыми и свободными от масла, влаги, оксидов и других загрязнений. Выступ трубы также должен контролироваться для обеспечения стабильного положения сварочной головки.
Посадка и конструкция соединения
Соединение трубы и трубной доски требует правильного выравнивания между наружным диаметром трубы и внутренним отверстием трубной доски. Чрезмерный зазор или непостоянный выступ трубы могут сделать формирование сварного шва менее стабильным.
По этой причине автоматизированная сварка должна сочетаться с контролируемой механической обработкой, очисткой и процедурами установки труб.
Прочностной сварной шов и сварной шов для герметизации
Необходимый метод сварки зависит от функции соединения.
Сварной шов для герметизации в первую очередь предназначен для предотвращения утечки жидкости, в то время как сварной шов для герметизации способствует механическому соединению между трубой и трубной доской.
Поэтому выбранный сварочный аппарат для соединения трубы и трубной доски должен соответствовать требуемой конфигурации соединения, а не просто обеспечивать визуально приемлемый сварной шов.
Как выбрать сварочный аппарат для соединения труб с трубной решеткой
При выборе сварочного аппарата для соединения труб с трубной решеткой в производстве котлов производители должны учитывать:
Размеры труб и трубной решетки
Сварочная головка должна соответствовать шагу трубы и обеспечивать достаточный доступ вокруг шва. Диаметр трубы и толщина трубной решетки также должны находиться в рабочем диапазоне аппарата.
Источник питания и управление TIG-сваркой
Для высокоточных применений импульсная TIG-сварка может обеспечить точный контроль подводимой тепловой энергии и характеристик дуги. При TIG-сварке труб котлов особенно важны стабильный контроль тока и программируемые параметры.
Повторяемость сварочной программы
Программируемая сварочная система позволяет сохранять и повторно использовать заданные параметры для аналогичных соединений. Это снижает зависимость от ручного воспроизведения одного и того же сварочного цикла.
Типичные области применения
Автоматизированная сварка труб котлов может использоваться в различном энергетическом и теплообменном оборудовании, включая:
Теплоэнергетическое оборудование
Области применения включают конденсаторы, подогреватели питательной воды, экономайзеры, оборудование для рекуперации тепла и другие теплообменные узлы.
Атомно-энергетическое оборудование
Теплообменное оборудование, используемое в атомной энергетике, требует строгого контроля сварочных процедур, инспекции, отслеживаемости и повторяемости. Автоматизация может помочь производителям добиться более стабильных повторяющихся сварочных операций при использовании в рамках применимых квалифицированных процедур.
Промышленные котлы и теплообменники
Промышленные паровые котлы, котлы-утилизаторы и технологические теплообменники также могут содержать большое количество соединений труб с трубной решеткой, что делает автоматизацию привлекательной для серийного производства.
Почему автоматизация набирает обороты
Переход от ручной к автоматизированной сварке труб котлов в основном обусловлен повторяемостью и контролем производства.
Для небольшого числа специальных соединений ручная TIG-сварка может оставаться практичной. Однако, когда одно и то же соединение необходимо производить сотни или тысячи раз, сварочный аппарат для соединения труб с трубной решеткой может обеспечить значительные преимущества:
Стабильное движение горелки
Стабильные параметры сварки
Снижение утомляемости оператора
Повторяемая геометрия сварного шва
Меньшая зависимость от индивидуальной техники сварки
Более простое воспроизведение квалифицированных сварочных процедур
Таким образом, реальная ценность автоматизации заключается не просто в ускорении сварки. Это делает процесс сварки более предсказуемым и воспроизводимым.
Часто задаваемые вопросы
В чем главное преимущество автоматизированной сварки котловых труб?
Главное преимущество — воспроизводимость. Автоматизированная сварка котловых труб позволяет более точно контролировать движение горелки и параметры сварки, чем ручная работа.
Подходит ли орбитальная сварка для котловых труб?
Да. Орбитальная сварка котловых труб хорошо подходит для повторяющихся кольцевых соединений труб, поскольку сварочная головка может поддерживать контролируемое движение вокруг трубы.
Для чего используется сварочный аппарат для соединения труб с трубной доской?
Сварочный аппарат для соединения труб с трубной доской автоматизирует сварку между трубами и трубной доской. Типичные области применения включают котлы, конденсаторы, подогреватели питательной воды и теплообменники.
Почему сварка котловых труб методом TIG может быть нестабильной?
Ручная сварка котловых труб методом TIG в значительной степени зависит от оператора, поддерживающего постоянный угол наклона горелки, длину дуги, скорость перемещения и подвод тепла. Усталость может увеличить вариативность во время длительных производственных циклов.
Что влияет на качество соединения трубы с трубной доской?
Выступ трубы, посадка, чистота поверхности, совместимость материалов, параметры сварки, защитный газ, тепловая мощность и положение горелки — все это влияет на соединение трубы с трубной доской.
Что следует учитывать при выборе сварочного аппарата для сварки труб с трубной доской?
Важные факторы включают диаметр трубы, шаг трубы, толщину трубной доски, доступность сварочной головки, источник питания TIG, программируемое управление и необходимость сварки для герметизации или для повышения прочности.
 ЯРЛЫК:
Мы ценим ваше сообщение!
Заполните форму ниже, и мы разработаем решение в соответствии с вашими потребностями.