Stock Code: 831045
Industrial Automation & Intelligence Solutions
SUMMERY: Помню, как один мастер цеха в Огайо держал в руках два образца трубной доски. В одном труба входила в отверстие почти без сопротивления. Для другого потребовался резиновый молоток. «Одно и то же сверло, — сказал он. — Один и тот же опера...
Помню, как один мастер цеха в Огайо держал в руках два образца трубной доски. В одном труба входила в отверстие почти без сопротивления. Для другого потребовался резиновый молоток. «Одно и то же сверло, — сказал он. — Один и тот же оператор. Два разных варианта посадки. Какой из них мне нужно сваривать?»
Это тот вопрос, с которым сталкивается каждый производитель теплообменников при подгонке труб к трубной доске. Отверстие либо слишком узкое, либо слишком свободное, либо где-то посередине. И ответ меняется в зависимости от конструкции соединения, процесса сварки и условий эксплуатации.
Почему важна подгонка труб к трубной доске
Зазор между наружным диаметром трубы и внутренним диаметром отверстия в трубной доске — это не мелочь. Он напрямую влияет на теплопередачу, остаточные напряжения и качество сварки.
Определенный зазор необходим для сборки. Труба должна легко входить в отверстие без заедания или деформации. Но если зазоры становятся слишком большими, могут возникнуть проблемы с проваливанием, проплавлением и повторяемостью. Слишком большой зазор увеличивает риск взрывного выделения газов во время сварки, что приводит к пористости. Слишком большой зазор приводит к неполному проплавлению корня шва и неравномерному сплавлению.
В теплообменниках с трубной решеткой зазор влияет не только на свариваемость. Он изменяет поведение соединения под нагрузкой. Исследования соединений труб с трубной решеткой показали, что фактический зазор обычно превышает номинальное значение, указанное в проектных стандартах, и увеличение этого зазора напрямую коррелирует с повышением остаточных напряжений в соединении. Самые высокие уровни напряжений наблюдались при зазорах 0,40 мм и более, что может привести к локальной пластической деформации и снижению усталостной прочности с течением времени.
Что на самом деле говорят стандарты
TEMA (Ассоциация производителей трубчатых теплообменников) устанавливает требования к зазорам при изготовлении теплообменников с трубной решеткой. Для стандартных применений TEMA устанавливает, что не менее 96% просверленных отверстий должны попадать в узкий диапазон допусков, обычно допуская максимальный перепуск всего от 0,05 до 0,10 мм в зависимости от размера трубы.
Этот допуск не является произвольным. Если отверстия имеют больший размер, зазор между стенкой трубы и внутренней частью отверстия становится слишком большим, что приводит к чрезмерному расширению во время сборки, упрочнению металла трубы и возникновению коррозионного растрескивания под напряжением.
Для труб большего диаметра и большей длины незакрепленных участков TEMA допускает несколько больший зазор. Если максимальная длина незакрепленной трубы составляет 36 дюймов или меньше, или для труб диаметром более 1-1/4 дюйма, стандартные отверстия для труб имеют диаметр 1/32 дюйма (0,8 мм) больше наружного диаметра трубы. Если длина незакрепленной трубы превышает 36 дюймов для труб меньшего диаметра, допуск ужесточается до 1/64 дюйма (0,4 мм).
Оптимальный диапазон зазоров
Исследования указывают на определенный диапазон, в котором соединение труб с трубной доской работает наилучшим образом.
Исследование соединений прокатных труб с трубной доской показало, что оптимальный диапазон зазоров составляет от 0,10 мм до 0,30 мм. Этот диапазон обеспечивает баланс между надежностью соединения и поддержанием приемлемого уровня напряжений, минимизируя риск преждевременного выхода из строя. При зазоре менее 0,10 мм сборка становится затруднительной, а взрывное выделение газов во время сварки может вызвать пористость. При зазоре более 0,30 мм остаточные напряжения резко возрастают, и соединение теряет усталостную прочность.
Для сварки герметизирующего шва между трубой и трубной доской этот диапазон имеет еще большее значение. Герметизирующий шов представляет собой сварной шов между материалами трубы и трубной доски, обычно выполняемый автогенно без присадочной проволоки. Если зазор слишком велик, сварочная ванна не имеет опоры. Если он слишком мал, газ, запертый в кольцевом пространстве, расширяется во время сварки и вырывается через сварочную ванну.
В одном исследовании, посвященном сварным швам, выполненным методом сварки трением с перемешиванием, было установлено, что оптимальными параметрами для достижения максимальной прочности и глубины проплавления являются выступ трубы 2 мм и радиальный зазор 0 мм. Этот идеал нулевого зазора непрактичен для полевого изготовления, но он говорит о важном: чем плотнее посадка, тем лучше качество сварки — при условии, что сборка пучка труб возможна.
Как зазор влияет на параметры сварки
Параметры сварки трубной доски не являются независимыми от зазора. Изменение зазора влечет за собой изменение режима сварки.
При большем зазоре дуге приходится преодолевать большее расстояние, чтобы достичь стенки трубной доски. Необходимо увеличить подвод тепла для обеспечения проплавления в корне шва. Возможно, потребуется снизить скорость перемещения. Возможно, потребуется отрегулировать частоту импульсов, чтобы предотвратить провисание сварочной ванны в зазор.
При минимальном зазоре ситуация обратная. Слишком много тепла увеличивает риск прожога или чрезмерного разбавления. Сварочная ванна легко перекрывает шов, и риск смещается от неполного проплавления к чрезмерному проплавлению.
Именно здесь производитель сварочных аппаратов для соединения труб с трубной решеткой оправдывает свою стоимость. Лучшее оборудование позволяет операторам быстро корректировать параметры при изменении степени посадки. Программируемая система хранит несколько режимов — один для плотной посадки, один для свободной посадки, один для номинальной. Оператор измеряет зазор или просто наблюдает за посадкой во время установки трубы, выбирает соответствующую программу, и аппарат делает все остальное.
Что мы видим в реальных цехах
Мы производим сварочные аппараты для соединения труб с трубной решеткой. Проблемы с посадкой, с которыми мы сталкиваемся, делятся на три категории.
Увеличение отверстий из-за замены труб. Каждый раз, когда теплообменник заменяет трубы, отверстия немного увеличиваются. После двух-трех циклов замены труб зазоры, которые начинались с 0,20 мм, могут увеличиться до 0,50 мм и более. В исследовании чрезмерно увеличенных отверстий в трубной решетке изучались зазоры, превышающие предписания TEMA до десяти раз. На этом этапе стандартные методы сварки труб к трубной доске перестают работать. Шов недостаточно проварен в корне, и соединение не проходит проверку на герметичность.
Неравномерное сверление. Сверление на станках с ЧПУ обеспечивает точность, но не идеальное качество. Накопленные допуски на расположение могут смещаться по большой пластине, а диаметры отверстий варьируются в пределах допустимого диапазона. Если 96% отверстий попадают в допустимые пределы, то 4% — нет. Эти отклонения влияют на посадку трубы к трубной доске и требуют корректировки параметров.
Тепловое расширение во время сварки. По мере нагрева трубной доски сварным швом отверстие расширяется. Если труба расширяется с другой скоростью — что происходит с разнородными материалами — зазор изменяется во время сварки. Автоматический аппарат для TIG-сварки труб к трубной доске компенсирует это, поддерживая постоянную длину дуги с помощью электронного датчика. Ручная сварка этого не позволяет.
Когда некачественная подгонка
Последствия игнорирования подгонки труб к трубной доске отражаются в отчетах об инспекции.
Наиболее распространенным дефектом при чрезмерном зазоре является неполное проплавление корня шва. Сварной шов перекрывает зазор, но не сплавляется со стенкой трубной доски. Под давлением это соединение протекает. При термических циклах оно трескается.
При слишком малом зазоре возникает пористость, вызванная взрывным выделением газа. Захваченный газ или влага в кольцевом пространстве расширяются во время сварки и выдуваются через сварочную ванну. Образовавшиеся поры ослабляют соединение и создают пути утечки.
Со временем развивается остаточное напряжение, приводящее к растрескиванию. Исследования накатанных соединений показали, что зазоры 0,40 мм и более создают уровни напряжений, которые могут привести к локальной пластической деформации, нарушая структурную целостность и снижая усталостную прочность. Для теплообменника с трубной доской, работающего в циклическом режиме, это приводит к преждевременному выходу из строя.
Решение для автоматизации
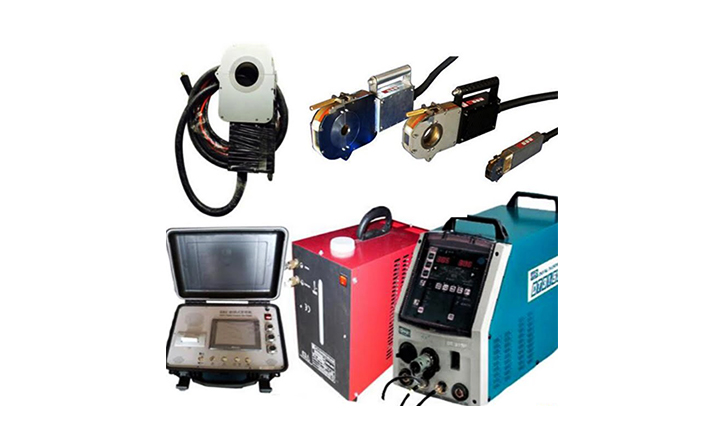
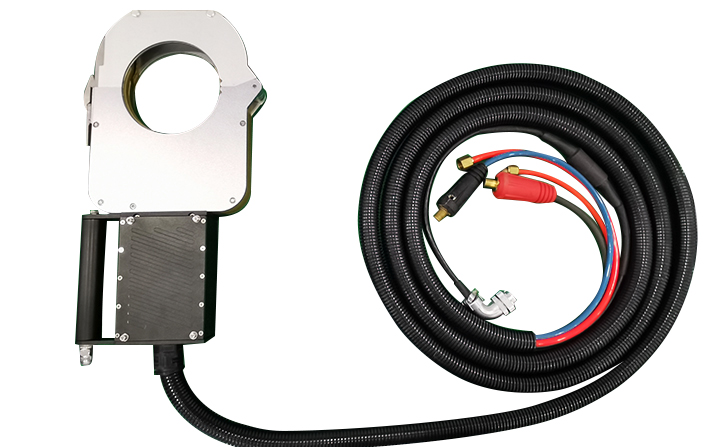
Автоматический аппарат для TIG-сварки труб к трубной доске не устраняет отклонения в посадке, но справляется с ними.
Аппарат центрируется по внутреннему диаметру трубы, а не по отверстию. Это означает, что он поддерживает концентричность даже при смещении трубы относительно центра в отверстии увеличенного размера. Длина дуги контролируется электронно, поэтому горелка следует контуру соединения независимо от изменения зазора.
Что еще важнее, аппарат сохраняет несколько наборов параметров сварки трубной доски. При обнаружении неплотной посадки оператор выбирает запрограммированный для этого условия режим сварки. Аппарат соответствующим образом регулирует ток, скорость перемещения и частоту импульсов. Никаких догадок. Никакой доработки.
Для сварки уплотнений труб к трубной доске на теплообменниках с замененными трубами, где зазоры увеличились, автоматический аппарат для TIG-сварки труб к трубной доске может работать в режиме более высокой температуры, что обеспечивает проплавление корня без прожигания стенки трубы. Журнал данных записывает каждый параметр, поэтому у вас есть доказательство выполненной работы.
Итог
Влияет ли зазор между трубой и трубной решеткой на сварку? Безусловно. Он влияет на проплавление, пористость, остаточные напряжения и долговременную усталостную долговечность. Оптимальный диапазон составляет от 0,10 мм до 0,30 мм для большинства применений, с более жесткими допусками для труб малого диаметра и работы под высоким давлением.
Но идеальная подгонка не всегда достижима, особенно при ремонте и замене труб. Именно поэтому при разработке процедур необходимо учитывать подгонку трубы к трубной решетке наряду с параметрами сварки трубной решетки. И именно поэтому автоматический TIG-сварочный аппарат для сварки труб к трубной решетке, способный адаптироваться к различным зазорам, стоит каждой потраченной копейки.
Если вы свариваете пучки трубных решеток теплообменников с нестабильным зазором, вы оставляете качество на волю случая. Поговорите с производителем сварочных аппаратов для сварки труб к трубной решетке, который понимает взаимосвязь между зазором и качеством сварки. Правильное оборудование имеет решающее значение.
Часто задаваемые вопросы
В: Какой идеальный зазор между трубой и трубной решеткой для сварки?
Исследования показывают, что оптимальный диапазон зазора составляет от 0,10 мм до 0,30 мм. Это обеспечивает баланс между требованиями к сборке и качеством сварки, поддерживая остаточные напряжения в допустимых пределах. Стандарты TEMA обычно допускают превышение допуска от 0,05 мм до 0,10 мм для стандартных применений, с большими допусками для длинных труб без опоры.
В: Как чрезмерный зазор влияет на сварку уплотнения трубы и трубной решетки?
Чрезмерный зазор приводит к неполному проплавлению корня шва, поскольку сварочная ванна не может эффективно перекрыть зазор. Это также увеличивает остаточные напряжения, которые снижают усталостную прочность. При сварке уплотнения трубы и трубной решетки сварной шов должен сплавиться как с трубой, так и со стенкой трубной решетки — слишком большой зазор препятствует этому сплавлению.
В: Может ли автоматический аппарат для TIG-сварки труб и трубной решетки работать с различными зазорами?
Да. Аппарат сохраняет несколько графиков параметров сварки трубной решетки. Когда оператор сталкивается с плотной или неплотной посадкой, он выбирает соответствующую программу. Аппарат автоматически регулирует ток, скорость перемещения и частоту импульсов. Это особенно важно при замене труб, где произошло расширение отверстия.
В: Что произойдет, если посадка трубы с трубной доской слишком плотная?
Слишком плотная посадка вызывает взрывное выделение газов во время сварки. Захваченный газ или влага в кольцевом пространстве быстро расширяются и выдуваются через сварочную ванну, создавая пористость. Это также затрудняет вставку трубы и увеличивает риск заедания поверхности отверстия.
В: Как производитель сварочных аппаратов для соединения труб с трубной доской решает проблемы с зазорами?
Хороший производитель сварочных аппаратов для соединения труб с трубной доской проектирует оборудование, которое центрируется на внутреннем диаметре трубы, а не на отверстии, поддерживает постоянную длину дуги электронным способом и хранит несколько графиков параметров для различных условий посадки. Они также предоставляют обучение по измерению зазоров и выбору правильного графика для каждого соединения.
 ЯРЛЫК:
Мы ценим ваше сообщение!
Заполните форму ниже, и мы разработаем решение в соответствии с вашими потребностями.