Stock Code: 831045
Industrial Automation & Intelligence Solutions
SUMMERY: Помню, как несколько лет назад в котельной в Огайо я наблюдал, как три разных сварщика работали над одним и тем же пучком труб. У каждого была своя техника. Один держал дугу тугой и работал быстро. Другой держал более длинную дугу и не с...
Помню, как несколько лет назад в котельной в Огайо я наблюдал, как три разных сварщика работали над одним и тем же пучком труб. У каждого была своя техника. Один держал дугу тугой и работал быстро. Другой держал более длинную дугу и не спешил. Третий работал в промежуточном режиме. Все трое были сертифицированы. Все трое сдали квалификационные экзамены. Но когда мы разрезали их сварные швы, результаты оказались совершенно разными.
Это проблема, с которой производители котлов сталкиваются каждый день. На бумаге может быть лучшая процедура сварки труб котла. Но если каждый оператор интерпретирует её по-разному, то стандартизации нет — это лотерея.
Скрытая стоимость вариативности работы операторов
Зайдите в любую котельную, где трубы до сих пор сваривают вручную. Вы увидите одну и ту же картину. Утренняя смена делает прекрасные сварные швы. Дневная смена, после того как наступает усталость, делает что-то другое. Опытный сварщик идеально выполняет каждый шов. Новичок испытывает трудности с обеспечением стабильности.
Ручная сварка котлов по своей природе изменчива. Длина дуги меняется. Скорость перемещения колеблется. Изменение угла наклона горелки. Сварочная ванна ведет себя по-разному в разных местах вокруг трубы. Даже один и тот же сварщик в один и тот же день получит разные результаты на трубе 1 и трубе 100.
Это не критика сварщиков — это просто физика. Люди — не машины. Мы устаем. Мы теряем концентрацию. Наши руки не идеально неподвижны. А при сварке котлов, где тысячи соединений в одном пучке — обычное явление, эта изменчивость быстро накапливается.
В одном цехе, с которым мы работали, процент брака превышал 10% при выполнении процедуры сварки труб котлов. Сварщики были сертифицированы. Процедура была квалифицирована. Но разрыв между квалифицированной процедурой и тем, что происходило на самом деле, был настолько велик, что через него можно было бы проехать грузовиком.
Фонд стандартизации ASME
Прежде чем говорить о том, как стандартизировать, нам нужно поговорить о том, что означает стандартизация в производстве котлов.
Раздел IX ASME устанавливает основные критерии квалификации сварочных процедур и производительности сварщиков [0†L40-L45]. Процедура сварки котловых труб должна быть квалифицирована в соответствии с требованиями раздела IX ASME [0†L7-L8]. Это означает сварку макетов, их разрезание и исследование образцов с макротравлением для проверки проплавления и отсутствия дефектов.
Но вот в чем загвоздка: квалификация процедуры — это одно. Последовательное воспроизведение ее сотнями операторов и тысячами соединений — совсем другое.
Раздел IX ASME охватывает квалификацию сварщиков и операторов сварочного оборудования, а также процедуры, используемые при сварке [0†L40-L45]. Правила существуют. Структура существует. Проблема заключается в исполнении.
Почему ручная сварка не может обеспечить стабильность
Разрыв между квалифицированной процедурой сварки котловых труб и фактическими результатами производства сводится к одному слову: изменчивость.
Ручная сварка котлов вносит изменчивость на каждом этапе. Длина дуги сварщика меняется по мере его вращения вокруг трубы. Скорость его перемещения изменяется из-за усталости. Угол наклона горелки меняется. Покрытие защитным газом нарушается при изменении положения сварщика. Исследования показали, что в сварке труб энергетических котлов основными дефектами являются газовые поры, возникающие из-за неполного проплавления или нестабильной сварочной ванны. Это не просто проблемы качества — они создают концентрацию напряжений, которая при термических циклах приводит к образованию трещин.
В сварке котлов один неудачный шов может вызвать эрозию соседних труб, привести к многочисленным отказам и остановить работу электростанции на несколько недель. Риски слишком высоки, чтобы полагаться на случайность.
Как орбитальная сварка меняет правила игры
Именно здесь вступает в игру орбитальная сварка труб котлов.
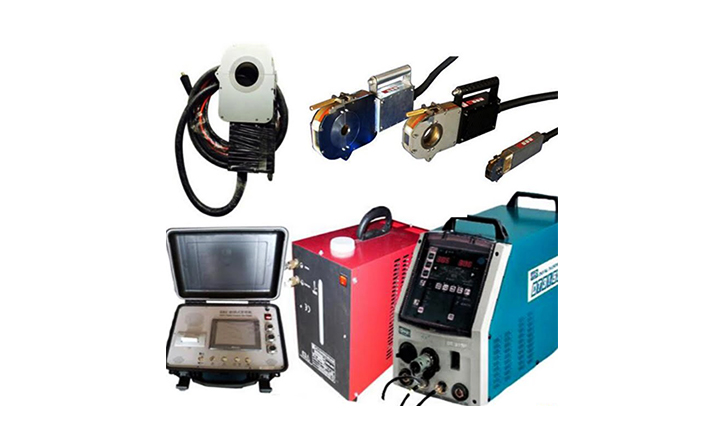
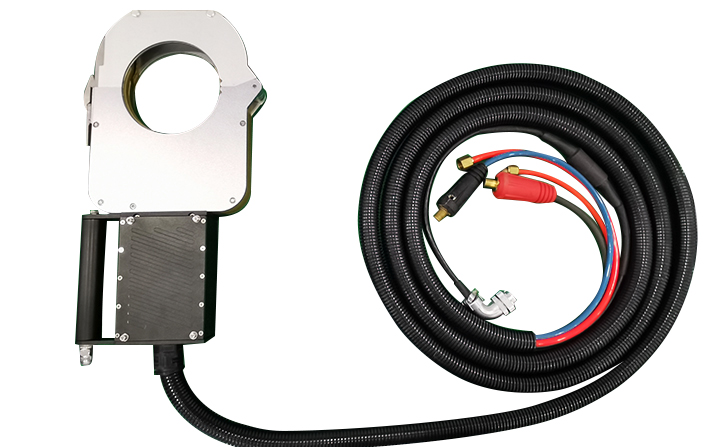
Орбитальная сварка механически вращает дугу на 360° вокруг неподвижной трубы. Сварочная головка центрируется на внутреннем диаметре трубы с помощью расширяющихся оправок. Длина дуги контролируется электроникой. Скорость перемещения регулируется прецизионным редуктором. Импульсы тока подаются в соответствии с графиком, разработанным для конкретного материала и толщины стенки.
Результат? Каждый сварной шов идентичен предыдущему. Процедура сварки котловых труб, прошедшая квалификацию на макете, выполняется точно так же на трубе 1 и трубе 500. Отсутствие усталости. Отсутствие смещения. Отсутствие интерпретаций.
Оборудование для орбитальной сварки гарантирует надежное воспроизведение утвержденных последовательностей сварки, что сводит к минимуму трудоемкие ремонтные работы [1†L15-L17]. Процесс орбитальной TIG-сварки очень стабилен и надежен; частота возникновения дефектов сварки может быть снижена до менее чем 1% [1†L13-L14].
После установления надлежащей процедуры сварки сварочный цикл может повторяться столько раз, сколько необходимо, без отклонений, и практически не возникает дефектов сварки [1†L21-L23]. Это не просто улучшение качества — это прорыв в стандартизации.
Роль автоматизации в стандартизации
Орбитальная сварка котловых труб является частью более широкого перехода к автоматизированной сварке котловых труб. Логика проста: если вы хотите получить стабильные результаты, исключите человеческий фактор.
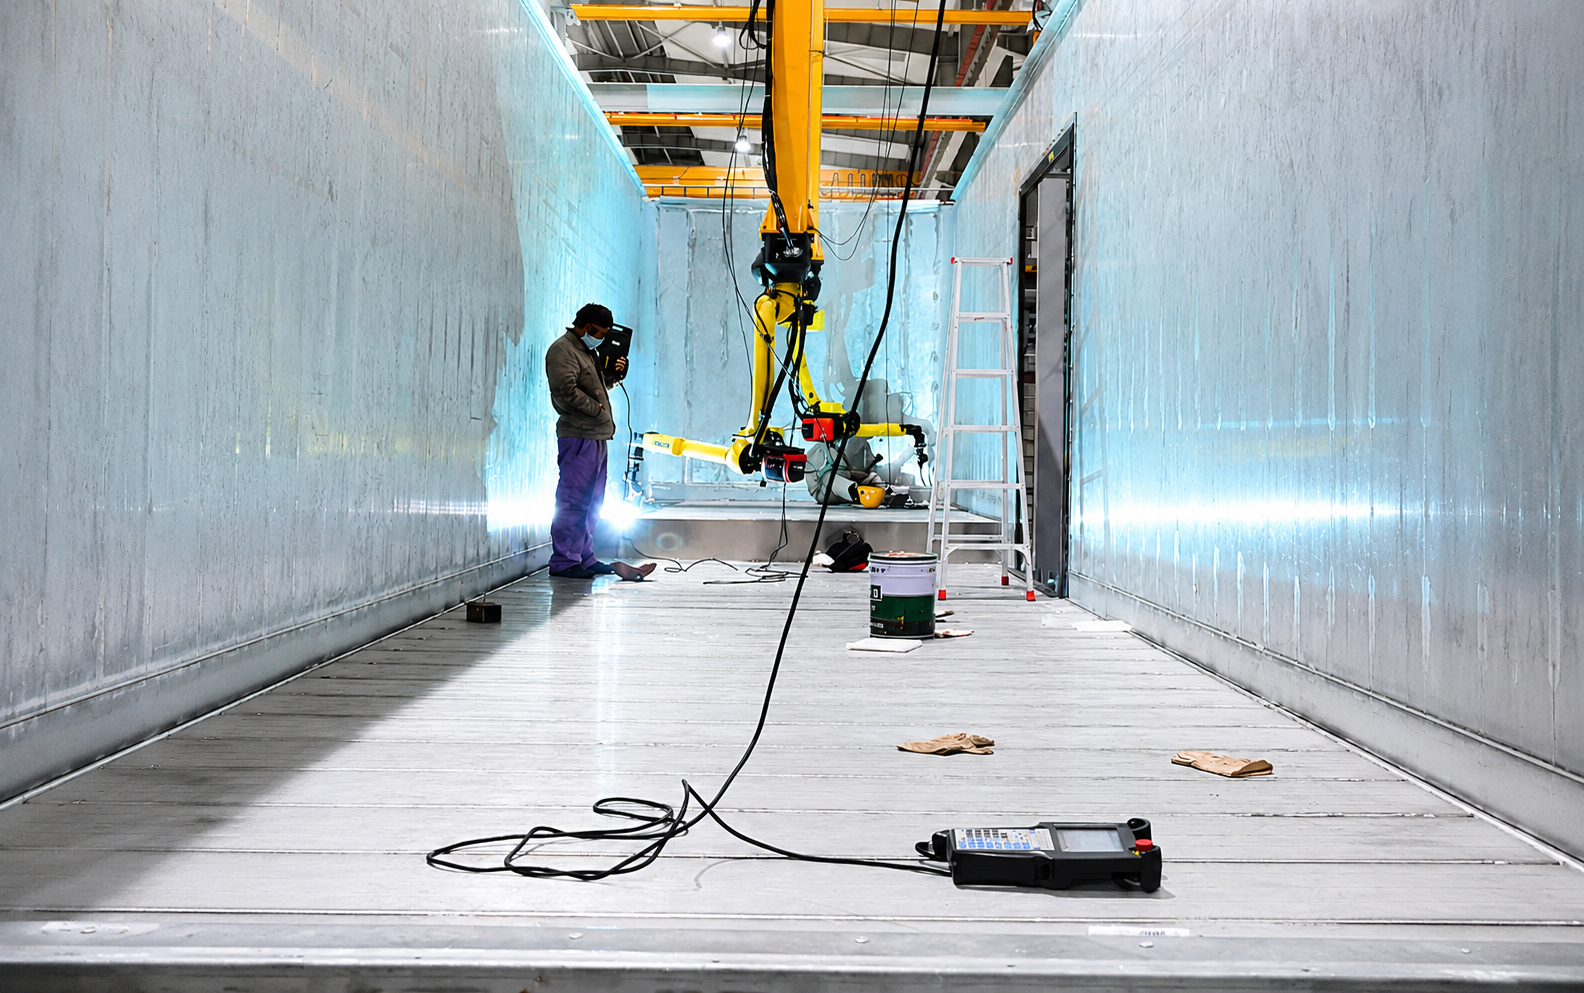
Автоматический сварочный аппарат для трубных досок выполняет квалифицированную процедуру сварки котловых труб точно в соответствии с программой. Оператору не нужно интерпретировать процедуру — он просто загружает сварочную головку, выбирает программу и запускает цикл. Машина делает все остальное.
Мы видели, как производители котлов сократили процент брака с двузначных значений до менее 2% после перехода на автоматическую сварку котловых труб. Один оператор может одновременно управлять несколькими сварочными головками, проверяя готовые соединения во время работы машин. Производительность увеличивается на 40-60%. И оборудование окупается за счет экономии на доработках в течение нескольких месяцев.
Автоматический сварочный аппарат для трубных досок особенно ценен для стандартизации работы разных операторов. Когда у вас три сварщика, работающих в три смены, все они используют одну и ту же машину, одну и ту же программу, одни и те же параметры. Процедура сварки котловых труб выполняется идентично независимо от того, кто управляет оборудованием.
Создание стандартизированной программы сварки
Стандартизация сварки котловых труб для разных операторов — это не просто покупка оборудования. Это создание системы.
Шаг 1: Квалификация процедуры. Начните с отработки квалифицированной процедуры сварки труб котла в соответствии с разделом IX стандарта ASME. Сделайте сварочные макеты. Разрежьте их. Проверьте проплавление и отсутствие дефектов. Задокументируйте все.
Шаг 2: Программирование аппарата. Возьмите квалифицированные параметры и запрограммируйте их в автоматический сварочный аппарат для трубных досок. Сохраните расписание. Заблокируйте его, чтобы операторы не могли изменить его без разрешения.
Шаг 3: Обучение операторов. Навыки переходят от работы с горелкой к программированию, настройке и мониторингу. Большинство сертифицированных сварщиков быстро адаптируются — они уже понимают металлургию и процедуру сварки.
Шаг 4: Мониторинг и документирование. Автоматическая система сварки труб котла регистрирует каждый параметр для каждого сварного шва. Ток, напряжение, скорость перемещения, подача проволоки, расход газа. Если соединение не пройдет проверку спустя годы, вы сможете найти точные параметры, использованные для его выполнения.
Шаг 5: Аудит и совершенствование. Проанализируйте данные. Ищите тенденции. Если что-то отклоняется от нормы, исследуйте и исправьте это. Постоянное совершенствование является частью стандартизации.
Реальный опыт
Мы создаем автоматические системы сварки трубных досок. Каждую неделю нам звонят производители котлов, недовольные нестабильностью ручной сварки. Они перепробовали всё — разные присадочные материалы, разный предварительный нагрев, разные сварочные аппараты. Ничто не решает проблему изменчивости.
Мы приглашаем их на наше предприятие, проводим испытания образцов их материала и показываем разницу. Они видят идеальное сплавление, равномерное проплавление, отсутствие пористости. Затем мы разрабатываем автоматизированную систему сварки котловых труб, адаптированную под их конкретные размеры труб и геометрию соединений.
В течение месяца процент брака снижается, производительность увеличивается, а сварщики перестают бояться трубных пучков. Один из наших клиентов, производящий крупные энергетические котлы, заметил, что процент брака снизился с 8% до менее 1% после перехода на орбитальную сварку котловых труб. Оборудование окупилось за шесть месяцев.
Итог
Стандартизация сварки котловых труб для разных операторов — это не просто желательная, а необходимая мера. Риски слишком высоки, последствия неудач слишком серьёзны, а стоимость переделки слишком высока, чтобы оставлять стабильность на волю случая.
Орбитальная сварка труб котлов и автоматическая сварка труб котлов обеспечивают стабильность, недостижимую при ручной сварке. Автоматический сварочный аппарат для трубных решеток выполняет квалифицированную процедуру сварки труб котлов совершенно одинаково на каждом соединении, независимо от того, кто им управляет.
Если вы все еще свариваете трубы котлов вручную, задайте себе вопросы: сколько доработок вы допускаете? Сколько отказов на производстве вы рискуете допустить? Сколько производительности вы теряете?
Ответы на эти вопросы укажут вам путь к стандартизации.
Часто задаваемые вопросы
В: Почему стандартизация сварки труб котлов для разных операторов так сложна?
Ручная сварка труб котлов зависит от техники сварщика, уровня его усталости и стабильности. Даже при наличии квалифицированной процедуры сварки труб котлов разные операторы интерпретируют ее по-разному. Длина дуги, скорость перемещения и угол наклона горелки — все это варьируется. Орбитальная сварка труб котлов устраняет эти переменные за счет автоматизации процесса.
В: Как орбитальная сварка помогает стандартизировать сварку труб котлов?
Орбитальная сварка котловых труб осуществляется с помощью механизированной головки, которая поддерживает постоянную длину дуги, скорость перемещения и подвод тепла при каждом сварном шве. В аппарат запрограммирована квалифицированная процедура сварки котловых труб, которая выполняется идентично каждый раз. Это устраняет вариативность результатов, зависящую от оператора, которая характерна для ручной сварки.
В: Какова роль автоматического сварочного аппарата для трубных досок в стандартизации?
Автоматический сварочный аппарат для трубных досок точно выполняет квалифицированную процедуру сварки котловых труб в соответствии с программой. Разные операторы используют один и тот же аппарат, одну и ту же программу, одни и те же параметры. В результате достигается стабильное качество сварки независимо от того, кто управляет оборудованием. Это является основой стандартизации автоматической сварки котловых труб.
В: Может ли орбитальная сварка работать с различными материалами котловых труб?
Да. Орбитальная сварка для систем котловых труб работает с углеродистой сталью, нержавеющей сталью, хромомолибденовыми сплавами, никелевыми сплавами и титаном. Процедура сварки котловых труб программируется для каждого материала и толщины стенки. Система контролирует подвод тепла и разбавление с помощью точных параметров.
В: Какие требования ASME применяются к процедурам сварки котловых труб?
Раздел IX ASME устанавливает критерии квалификации процедур сварки и производительности сварщиков [0†L40-L45]. Процедура сварки котловых труб должна быть квалифицирована в соответствии с требованиями Раздела IX ASME [0†L7-L8]. Автоматизированный сварочный аппарат для трубных досок помогает вам стабильно воспроизводить квалифицированную процедуру.
В: Сколько времени занимает обучение операторов работе с автоматическим сварочным оборудованием для котловых труб?
Обычно одна неделя. Обучение включает в себя переход от управления горелкой к программированию, настройке и мониторингу. Большинство сертифицированных сварщиков быстро адаптируются — они уже понимают металлургию и процедуру сварки. Автоматизированный сварочный аппарат для трубных досок упрощает стандартизацию, поскольку операторам не нужно осваивать ручное управление горелкой.
В: Какова окупаемость инвестиций при переходе на автоматическую сварку котловых труб?
Экономия достигается за счет сокращения доработок, уменьшения количества брака и повышения производительности. Если вы свариваете более 500 труб в год, экономия от снижения процента брака с 10% до менее 2% окупит инвестиции в оборудование в течение 12-18 месяцев. Кроме того, вы получаете возможность участвовать в тендерах на более качественные заказы, требующие автоматической сварки котловых труб.
 ЯРЛЫК:
Мы ценим ваше сообщение!
Заполните форму ниже, и мы разработаем решение в соответствии с вашими потребностями.