Stock Code: 831045
Industrial Automation & Intelligence Solutions
SUMMERY: Помню, как несколько лет назад я ходил по цеху по изготовлению котлов в Пенсильвании. Производственный менеджер остановил меня перед огромной трубной решеткой — более двух метров в ширину, с сотнями отверстий для труб, смотрящих на нас. ...
Помню, как несколько лет назад я ходил по цеху по изготовлению котлов в Пенсильвании. Производственный менеджер остановил меня перед огромной трубной решеткой — более двух метров в ширину, с сотнями отверстий для труб, смотрящих на нас. «Каждое из этих соединений, — сказал он, — должно выдерживать давление пара в 1500 фунтов на квадратный дюйм. И у меня есть восемь недель, чтобы выпустить этот котел».
Он сваривал их вручную методом TIG-сварки. Его сварщики были хороши — действительно хороши. Но к концу второй смены начинала накапливаться усталость. Длина дуги менялась. Скорость перемещения варьировалась. Процент брака приближался к 10%.
В этом цехе больше не сваривают котельные трубы вручную. Они нашли лучший способ — орбитальную сварку труб к трубной решетке.
Реальность промышленной сварки котельных труб
Промышленная сварка котельных труб — одна из самых сложных задач в производстве. Паровые котлы работают при давлении, превышающем 3000 фунтов на квадратный дюйм, и температуре выше 1000°F. Трубы расширяются и сжимаются с каждым термическим циклом. Каждое соединение трубы с трубной доской, выполненное орбитальной сваркой, должно быть практически идеальным — а таких соединений в одном котле могут быть тысячи.
Соединение трубы с трубной доской — это наиболее частая сварочная операция в производстве котлов. Один большой кожухотрубный котел может содержать более 1000 соединений труб с трубной доской. Это создает множество возможностей для возникновения проблем.
Распространенные дефекты при ручной сварке труб в промышленных котлах включают пористость, непровар, неполное проплавление и растрескивание. Это не просто косметические дефекты. В одном задокументированном случае разрушение трубы котла было вызвано эрозией в сочетании со сварочными дефектами — виновниками были пористость и неполное проплавление. Одно разрушенное соединение может вызвать эрозию соседних труб, привести к многочисленным разрушениям и остановить работу предприятия на несколько недель.
Что идёт не так при ручной сварке
Вот что я постоянно вижу в цехах: опытный сварщик делает прекрасные швы на первых 50 трубах. Затем наступает усталость. У него дрожит рука. Угол наклона горелки меняется. Скорость перемещения колеблется.
Ручная сварка котловых труб страдает от нескольких присущих ей проблем:
Изменение длины дуги. По мере того, как сварщик вращается вокруг трубы, расстояние между вольфрамовым электродом и заготовкой меняется. Когда дуга становится слишком длинной, тепловая мощность падает, а проплавление ухудшается. Когда она становится слишком короткой, возникает риск включения вольфрама или прожога.
Изменение скорости перемещения. Каждое изменение скорости меняет профиль сварного шва. Некоторые соединения проплавляются полностью, некоторые нет.
Сварочная ванна борется с гравитацией. В нижней части трубы сварочная ванна стремится провиснуть. В верхней части она стремится стать тоньше. Даже опытные сварщики не могут идеально компенсировать это каждый раз.
Нарушение газового покрытия. При изменении угла наклона горелки воздух может проникать в зону сварки, вызывая пористость.
Исследования показывают, что в сварке труб энергетических котлов основными дефектами являются газовые поры, возникающие из-за неполного проплавления или нестабильной сварочной ванны. Они создают концентрацию напряжений, которая при термических циклах приводит к образованию трещин.
Распространенные дефекты при сварке труб промышленных котлов включают в себя непровар, неполное проплавление, сильную пористость и растрескивание. В одном из цехов, с которым мы работали, почти 12% сварных соединений труб с трубной доской отбраковывались из-за неравномерного проплавления. Сварщики были сертифицированы и опытны, но сама работа была слишком сложной для выполнения вручную.
Что дает орбитальная сварка труб с трубной доской
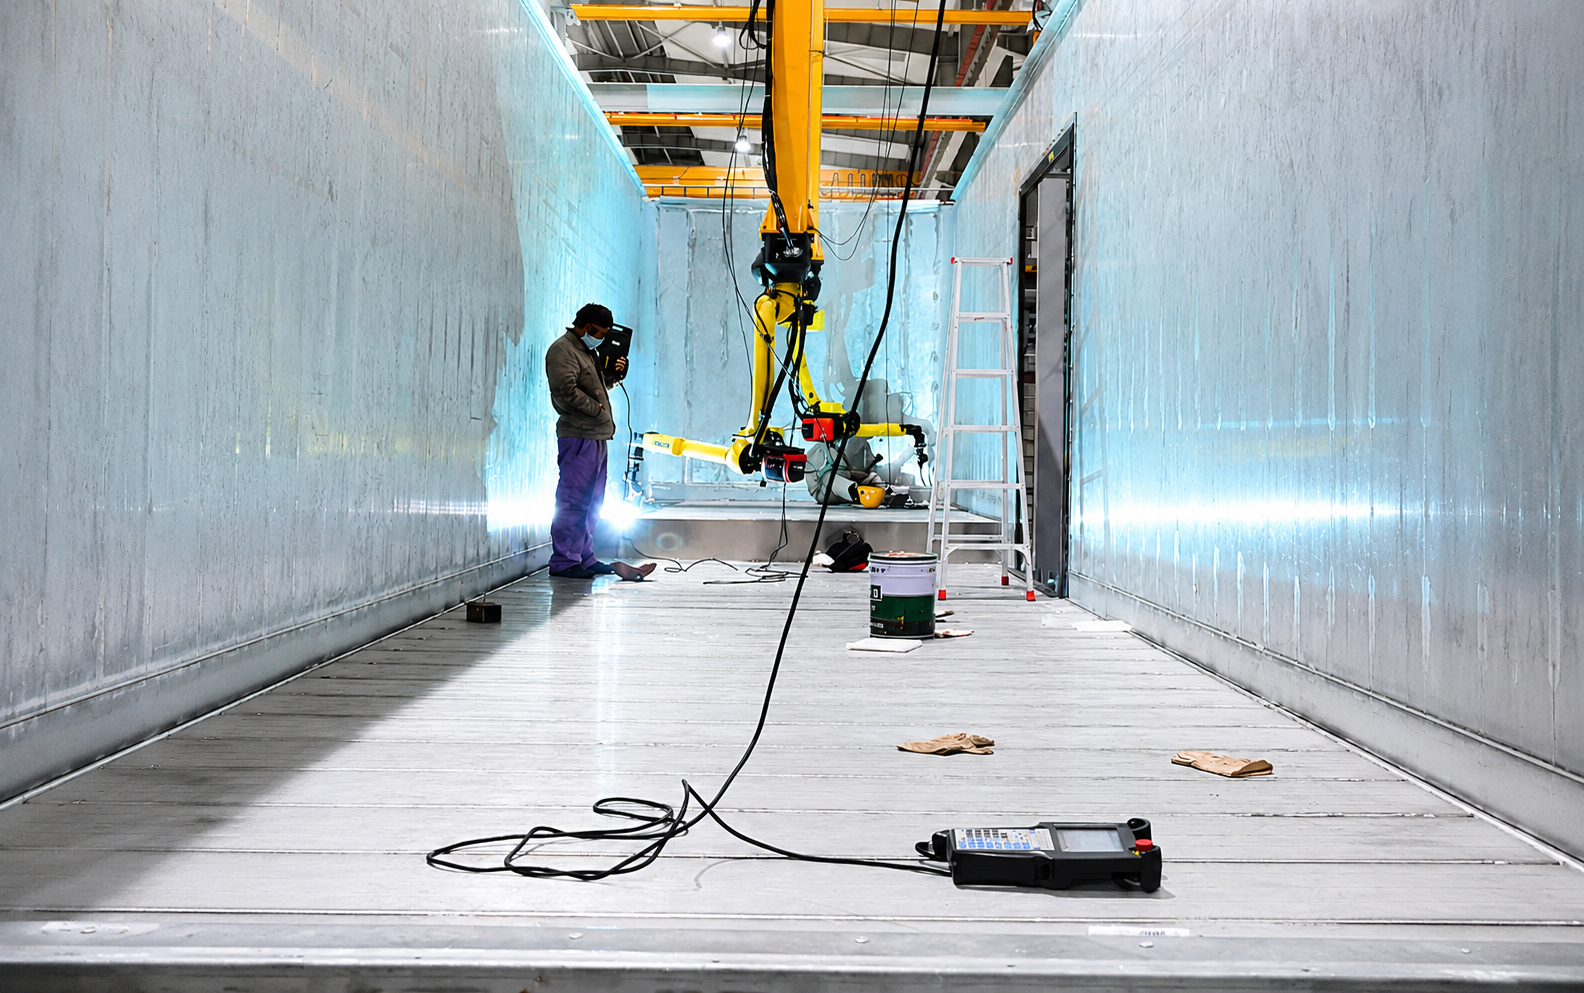
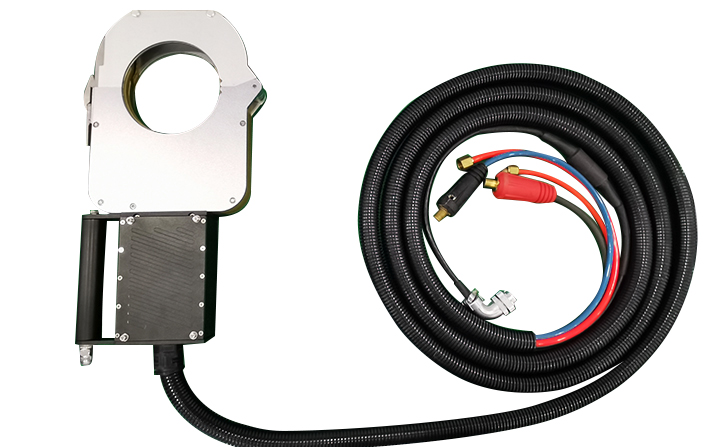
Теперь рассмотрим альтернативу. Орбитальная сварка труб с трубной доской механически вращает дугу на 360° вокруг неподвижной трубы. Сварочная головка центрируется на внутреннем диаметре трубы с помощью расширяющихся оправок, обеспечивая идеальную концентричность вольфрамового электрода.
Вот почему это меняет все в сварке промышленных котловых труб:
Стабильность. Система орбитальной сварки труб к трубной доске поддерживает постоянную длину дуги электронным способом. Скорость перемещения регулируется прецизионным редуктором, а не скоростью вращения запястья сварщика. Импульсы тока подаются в соответствии с графиком, разработанным для конкретного материала и толщины стенки. Оборудование для орбитальной сварки гарантирует надежное повторение утвержденных последовательностей сварки, что сводит к минимуму трудоемкие ремонтные работы. Каждый сварной шов идентичен предыдущему — чего не могут достичь даже опытные сварщики, работающие вручную.
Производительность. Один оператор может одновременно управлять несколькими сварочными головками. По сравнению с ручной сваркой, механизированные или автоматизированные процессы значительно повышают производительность. Аппарат орбитальной сварки для котловых труб не нуждается в перерывах. Он не устает. Он работает всю смену, каждую смену.
Доступ. Сварочные головки можно размещать в рядах труб котла, где сварщику, работающему вручную, было бы трудно даже увидеть шов, не говоря уже о его сварке. Головка устанавливается в труднодоступных местах, автоматически центрируется и подает защитный газ именно туда, где это необходимо.
Сокращение доработок. Когда каждый сварной шов идентичен и не имеет дефектов, количество доработок резко сокращается. Производители, перешедшие с ручной на автоматизированную орбитальную сварку труб к трубной доске, обычно отмечают снижение процента брака с двузначных значений до менее 2%.
Орбитальная сварка характеризуется высоким качеством сварных швов и хорошей повторяемостью. После запоминания успешного цикла сварки его можно повторять столько раз, сколько необходимо — результат всегда остается неизменным: получение безупречного соединения.
Оборудование, обеспечивающее работу
Правильный сварочный аппарат для трубных досок котлов для промышленного применения включает в себя несколько ключевых особенностей.
Диапазон диаметров труб. Большинство систем работают с трубами диаметром от 12 мм до 80 мм, с возможностью индивидуальной настройки. Завод-изготовитель сварочных аппаратов для трубных досок, производящий эти системы, обычно предлагает индивидуальную настройку для нестандартных размеров.
Конфигурации соединений. Сварочный аппарат для трубных досок котлов должен поддерживать заподлицо, выступающие и утопленные концы труб. Он должен обеспечивать как автогенную (только плавление), так и сварку присадочной проволокой.
Охлаждение. Водяное охлаждение головок предотвращает перегрев во время длительных производственных циклов. Это критически важно при сварке промышленных труб котлов, где за смену может свариваться сотни труб.
Программируемость. Аппарат орбитальной сварки труб котлов должен сохранять несколько графиков сварки для различных размеров труб, материалов и конфигураций соединений. Операторы выбирают соответствующую программу, и система автоматически устанавливает все параметры.
Регистрация данных. Прослеживаемость становится все более важной для соответствия стандартам ASME. Аппарат для сварки трубных досок котлов должен записывать параметры для каждого сварного шва.
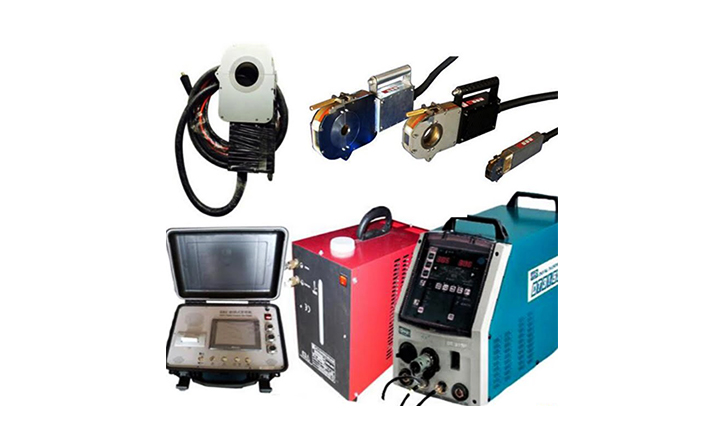
Наша система орбитальной сварки труб к трубным доскам KHB12-80 разработана специально для этих требований. Система поддерживает диаметры труб от 12 мм до 80 мм, оснащена инверторным источником питания Panasonic IGBT и включает в себя горелку TIG с водяным охлаждением и 16-литровый резервуар для воды из нержавеющей стали. Вся система смонтирована на интегрированной мобильной тележке для гибкого развертывания.
Разные котлы, разные требования
Промышленная сварка труб в котлах охватывает широкий спектр применений, каждое из которых имеет свои сложности. Орбитальная сварка труб к трубной доске адаптируется ко всем из них.
Котлы электростанций. В системах пароперегревателей и подогревателей используются тонкостенные трубы, требующие точного контроля подвода тепла. Слишком много тепла – и прогорание. Слишком мало – и неполное сплавление. Аппарат орбитальной сварки для труб котлов обеспечивает точный подвод тепла каждый раз.
Питательные подогреватели. Эти сосуды под давлением работают при высоких давлениях и температурах. Каждое соединение должно быть прочным сварным швом, способным выдерживать термические циклы без растрескивания. Исследования ASME показывают, что сварные и расширенные соединения должны быть расширены до полной прочности, а длина расширения должна равняться толщине трубной доски минус 1/8 дюйма.
Котлы-утилизаторы тепла. Используемые на нефтеперерабатывающих и химических заводах, эти установки имеют массивные трубные доски с тысячами труб. Ручная сварка заняла бы недели и все равно привела бы к неприемлемому проценту брака. Сварочный аппарат для трубных досок котлов с несколькими головками может выполнить сварку пучка труб за несколько дней.
Атомные парогенераторы. Каждый сварной шов должен быть задокументирован и отслеживаем. Автоматизированная система обеспечивает регистрацию данных, необходимую для соответствия нормам.
Соответствие ASME и преимущества сварочного оборудования на заводе
Если вы производите котлы для североамериканского рынка, вы работаете в соответствии с нормами ASME. Раздел I Кодекса ASME по котлам и сосудам под давлением содержит правила для строительства энергетических котлов, включая разрешенные материалы, проектирование, изготовление и сварку.
Сертификация процедуры сварки труб промышленных котлов в соответствии с разделом IX стандарта ASME включает сварку макетов, их разрезание и исследование образцов с макротравлением для проверки проплавления и отсутствия дефектов. Для сварных швов повышенной прочности поперечное сечение должно показывать, что глубина сварного шва соответствует или превосходит проектные требования.
Ручная сварка затрудняет стабильное воспроизведение сертифицированной процедуры на сотнях соединений. Автоматизированная система орбитальной сварки труб к трубной доске выполняет сертифицированную процедуру точно так же каждый раз — без отклонений, как в пятницу после обеда.
Сотрудничество с авторитетным заводом-изготовителем сварочного оборудования для труб к трубной доске гарантирует, что вы получите оборудование, соответствующее этим строгим стандартам. Лучшие заводы не просто производят машины — они понимают нормы, материалы и реальные проблемы изготовления котлов.
Что мы видим в нашем цехе
Мы производим системы сварочного оборудования для трубных досок котлов. Каждую неделю нам звонят производители котлов, недовольные ручной сваркой. Они пробовали разные присадочные металлы, разный предварительный нагрев, разные сварочные аппараты. Ничто не устраняет нестабильность.
Мы приглашаем их на наше предприятие, проводим испытания образцов их материала и показываем разницу. Они видят идеальное сплавление, равномерное проплавление, отсутствие пористости. Затем мы разрабатываем систему орбитальной сварки труб к трубной доске, подходящую для их конкретных размеров труб и геометрии соединения.
В течение месяца процент брака снижается, производительность увеличивается, а сварщики перестают бояться трубных пучков. Один из клиентов строил крупные энергетические котлы с тысячами труб в каждом агрегате. После перехода на наш орбитальный сварочный аппарат для котловых труб процент брака снизился с 8% до менее 1%. Оборудование окупилось за счет экономии на доработках в течение шести месяцев.
Итог
Промышленная сварка котловых труб слишком важна, чтобы полагаться на догадки. Каждый шов несет нагрузку, сопротивляется давлению и выдерживает термические циклы. Ручная сварка не может обеспечить стабильность, необходимую для надежных и долговечных котлов. Орбитальная сварка труб к трубной доске может.
Орбитальный сварочный аппарат для котловых труб устраняет вариативность, вызывающую дефекты. Он повышает производительность. Он сокращает объем доработок. Он дает вам уверенность в том, что каждый шов в каждом пучке соответствует требованиям норм.
Если вы все еще свариваете котловые трубы вручную, спросите себя: сколько доработок вы принимаете? Сколько отказов в полевых условиях вы рискуете допустить? Сколько производительности вы теряете?
Ответы помогут вам выбрать более подходящий сварочный аппарат для трубных досок котлов.
Часто задаваемые вопросы
В: Чем орбитальная сварка труб к трубной доске лучше, чем ручная TIG-сварка для сварки промышленных труб котлов?
Стабильность. Ручная сварка промышленных труб котлов зависит от усталости сварщика и его техники. Орбитальная сварка труб к трубной доске использует механизированную головку, которая поддерживает постоянную длину дуги, скорость перемещения и подвод тепла при каждом сварном шве. В результате получается равномерное проплавление и безупречные соединения, чего просто невозможно добиться ручными методами.
В: Является ли сварочный аппарат для трубных досок котлов экономически выгодным для небольших цехов?
Да, даже для небольших цехов. Если вы свариваете более 500 труб в год, экономия за счет снижения процента брака с 10% до менее 2% окупит инвестиции в оборудование в течение 12–18 месяцев. Кроме того, вы получаете возможность участвовать в тендерах на более качественные заказы, требующие автоматизации. Сотрудничество с заводом-изготовителем сварочных аппаратов для труб и трубных досок, предлагающим гибкие конфигурации, также может помочь снизить первоначальные затраты.
В: Какие диаметры труб может обрабатывать орбитальный сварочный аппарат для котловых труб?
Большинство систем орбитальной сварки для котловых труб обрабатывают трубы диаметром от 12 мм до 80 мм, с возможностью индивидуальной настройки для меньших или больших размеров. Некоторые специализированные системы могут работать с трубами диаметром до 10 мм для приборных труб или до 100 мм для больших котловых труб.
В: Может ли орбитальная сварка труб и трубных досок обрабатывать различные материалы котловых труб?
Безусловно. Системы орбитальной сварки труб и трубных досок работают с углеродистой сталью, нержавеющей сталью, хромомолибденовыми сплавами, никелевыми сплавами и титаном. Вы программируете режимы сварки для каждого материала и толщины стенки. Для разнородных соединений — например, труб из нержавеющей стали с трубными досками из углеродистой стали — система контролирует разбавление с помощью точных параметров импульса и присадочной проволоки. В: Какие требования ASME применяются к сварке труб промышленных котлов?
Раздел I ASME охватывает энергетические котлы. Соединения труб с трубной решеткой должны соответствовать определенным критериям размера и качества. Процедуры аттестуются в соответствии с Разделом IX ASME, включая макроскопический анализ макетов. Сварочный аппарат для трубной решетки котла помогает вам последовательно воспроизводить аттестованную процедуру, обеспечивая соответствие нормам для каждого соединения. Исследования ASME показывают, что сварные и расширенные соединения должны быть расширены до полной прочности.
В: Сколько времени занимает обучение операторов работе на сварочном аппарате для трубной решетки котла?
Обычно одна неделя. Навыки осваиваются от работы с горелкой до программирования, настройки и контроля. Большинство сертифицированных сварщиков быстро адаптируются — они уже понимают металлургию сварки и процедуру. Хороший завод по производству сварочных аппаратов для труб и трубной решетки предоставляет обучение на месте, чтобы ваша команда быстро стала продуктивной.
В: Каков наиболее распространенный вид отказа при ручной сварке труб промышленных котлов?
Неполное проплавление или недостаточное сваривание в месте соединения трубы и трубной доски. Это создает слабое место, которое трескается под воздействием термической усталости. Ручная сварка труб промышленных котлов подвержена этому явлению, поскольку длина дуги и скорость перемещения варьируются. Орбитальная сварка труб и трубной доски исключает эти переменные, обеспечивая полное проплавление каждый раз.
 ЯРЛЫК:
Мы ценим ваше сообщение!
Заполните форму ниже, и мы разработаем решение в соответствии с вашими потребностями.